
模孔尺寸是模具的尺寸,不是干燥后颗粒直径的保证。湿挤出条、滚圆后的湿颗粒,以及干燥和分级后的成品,处于不同物料状态。报价只写“颗粒尺寸”,就留下了一个重要的验收问题。
设备采购更实用的起点,是约定工艺结束时需要验收的产品。应从这个要求反推物料试验与模具选择,不能把目录中较早阶段的尺寸,直接当作同一项成品测量。
明确要验收哪种状态的产品
先说明尺寸要求针对湿挤出条、滚圆物料,还是经过约定分级步骤的干燥、调理后产品。除了目标直径,还应确定测量方法,以及允许的粒径分布或粒级。
形状同样重要。圆柱形挤出条具有横截面尺寸和长度,两者都不能自动构成对滚圆颗粒的完整描述。应约定使用筛分、图像分析还是其他适用方法。仅因结果都以长度单位表示,不同定义下的数据也不能直接互换。
沿四个阶段追踪物料
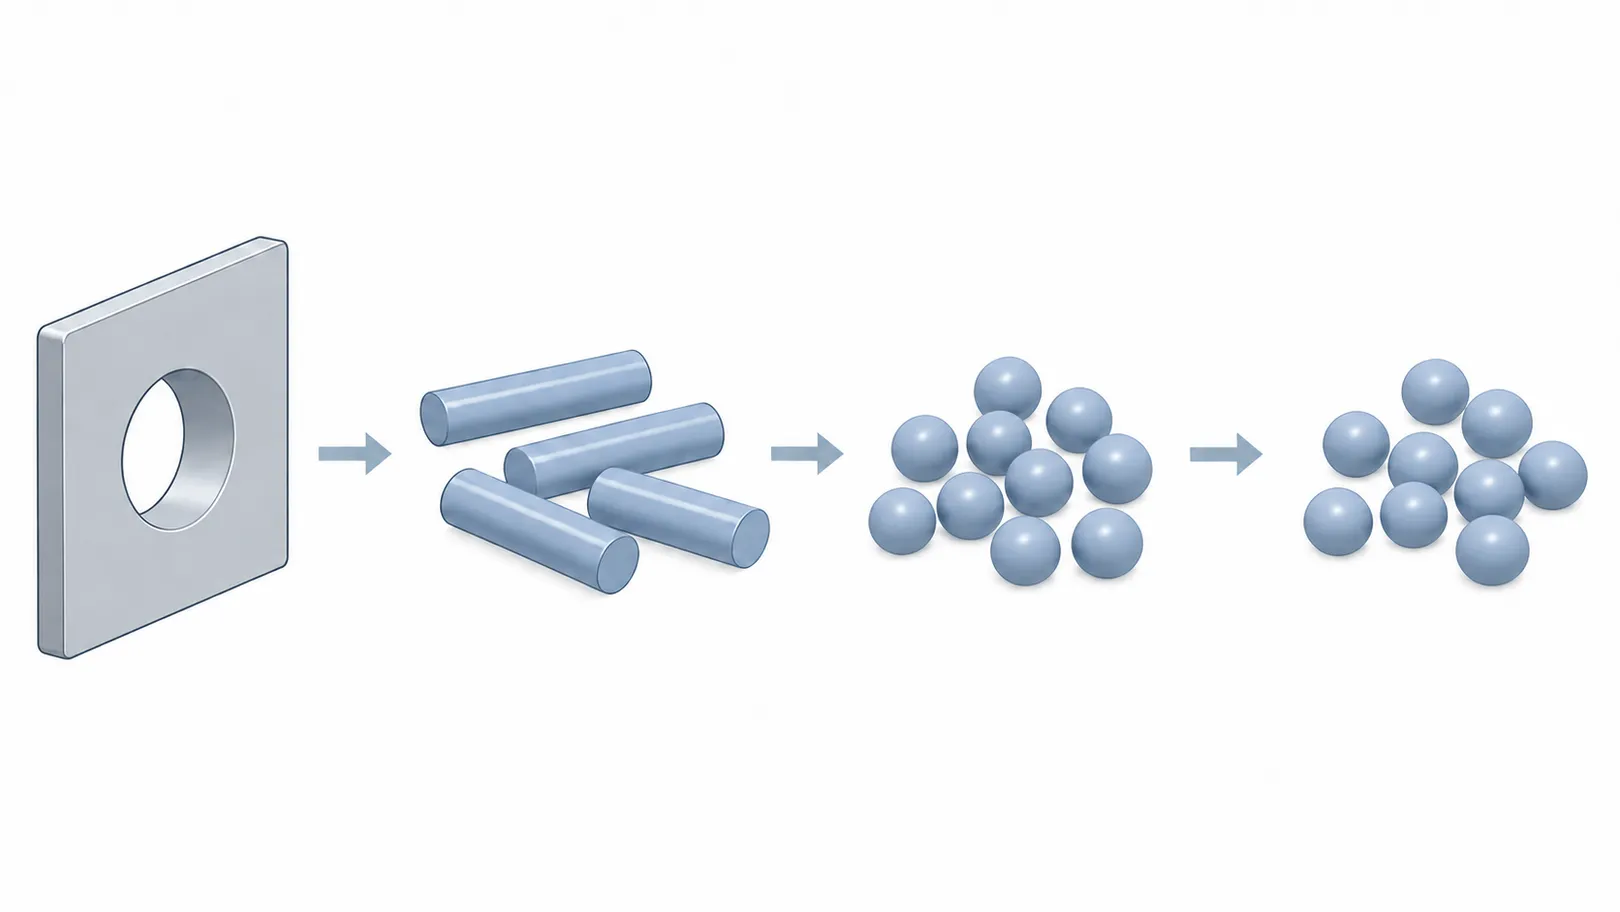
示意图用于区分物料形态;下面的表格补充图像无法提供的记录:取了什么样、测了什么,以及结果属于哪个状态。
| 阶段 | 尺寸应如何记录 | 样品记录应保留什么 |
|---|---|---|
| 模孔与模具 | 已识别的孔口及相关模具规格 | 模具身份与版本;不能标为成品结果 |
| 湿挤出条 | 约定的横截面,以及适用时的长度或形状测量 | 物料与配方身份、含水口径及取样状态 |
| 滚圆后的湿物料 | 干燥前约定的粒径与形状证据 | 明确的滚圆阶段及物料状态 |
| 干燥、调理并分级后的产品 | 约定的最终尺寸分布及允许粒级 | 验收采用的调理、分级与测量方法 |
Caleva的模孔选择说明把孔口作为起点,并解释了物料、水和后续处理的重要性。其中案例不是MOS设备的换算系数;配套的滚圆工艺入门资料介绍一般顺序,也不能用于验证某一款MOS配置。
为什么相同模孔不保证相同成品尺寸
物料必须以可加工状态通过孔口,配方和湿料行为会影响这一阶段。挤出条在滚圆时改变形状,干燥又可能改变尺寸。这些都是逐阶段测量的理由,而不是给出通用收缩百分比的依据。
模具几何信息也不止一个名义孔径。应在目标物料试验中比较已识别的模具及相关几何条件,不能认为一个数字相同就证明产物等同。少量精选颗粒的外观,也不能代表最终粒径分布。
如果一家供应商报告圆柱颗粒,另一家报告滚圆成品,应先问这些数字对应什么阶段和方法。仅凭两种描述,不能证明一台机器能满足另一台机器的产品规格。缺少的环节,是约定的物料与工艺试验,以及最终验收证据。
用试验找出尺寸变化发生的阶段
试验前先约定取样和测量计划,在明确的挤出、滚圆及成品阶段分别保存可识别记录,并使用本次试验批准的取样安排。记录始终应关联物料身份、准备方式和含水口径。
这样,采购方就能提出比“模具是不是错了”更有用的问题。偏差可能在挤出条中已存在,也可能出现在滚圆时,或只在干燥、分级后显现。记录帮助定位需要调查的阶段,但不会自动证明原因。
比较不同试验时,不要同时改变配方、模具和下游条件,再把结果只归因于其中一项。应记录已定义的变化,并与保留的参照组比较。成品验收记录还应保留细粉、超大及其他剔除粒级,不能只展示挑选出的合格颗粒。
尺寸要求与合格净产出的边界也需要分开。已有的干法与湿法制粒比较讨论更宽泛的路线及收率口径;本文关注更具体的问题:究竟验证了哪种尺寸定义、哪个物料状态?
让设备询盘对应具体阶段
MOS列有湿法螺杆挤出制粒机及有机肥挤出三级滚圆制粒机。它们对应真实设备系列,但目录尺寸与参考产量,不能替代共同的项目验收基准。
请提供物料与用途、要求的成品状态、尺寸方法和允许分布、计划采用的工艺阶段,以及合格产出的计算基准,并说明试验范围和订单目的地。要求报价明确区分模具尺寸与成品要求,注明哪些表述仍需通过约定物料试验验证。