
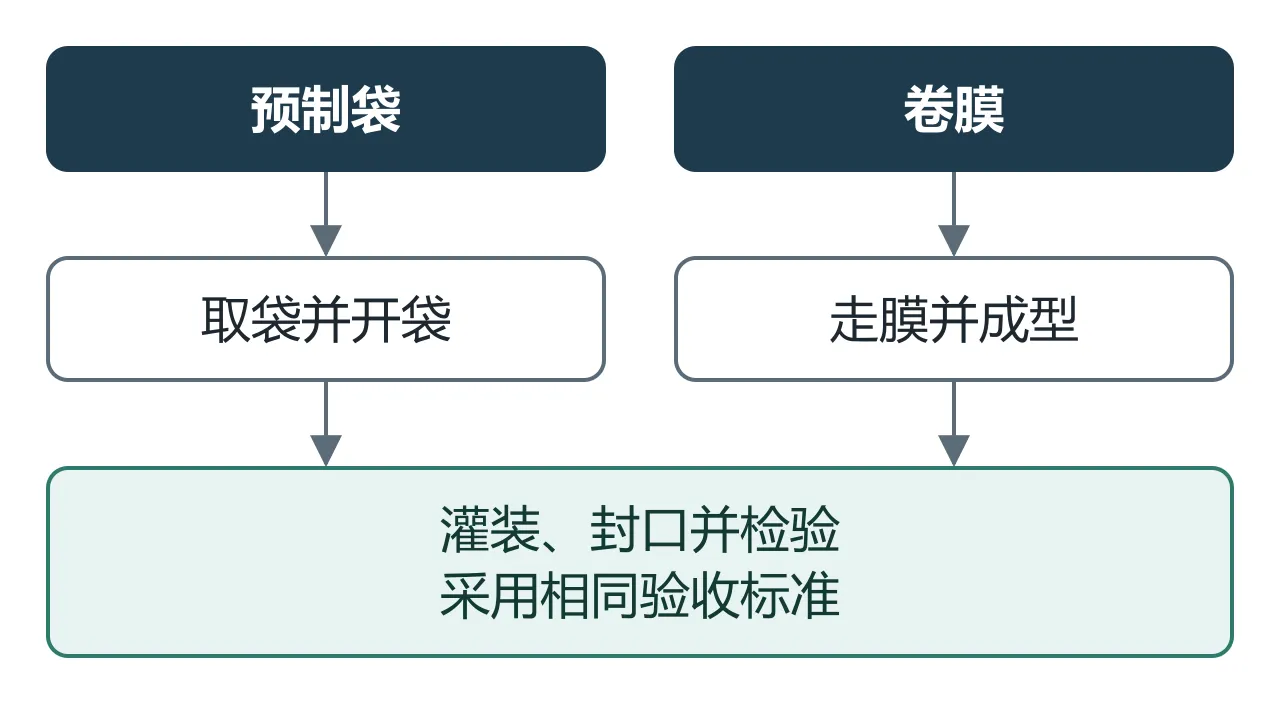
比较速度前,先把同一份成品包装图纸发给两家设备供应商。预制袋机接收已加工的袋子,需要稳定取袋和开袋。卷膜线在机内制袋,还要控制走膜、成型、封缝位置和切口对位。两条路线都要达到同一套灌装与封口要求。包装结构、材料或目标产出一变,设备选择也可能随之改变。
报价中写清制袋由谁负责
回转式预制袋机使用已经加工好袋形、原有封缝及开口结构的袋子。询价时确认取袋和开袋允许的尺寸偏差,选择能代表正常批次变化的样袋,并约定什么情况下开袋失败后不得灌装。用实际采购批次试机,不能用其他批次的一只合格样袋代替供袋稳定性验证。
卧式卷膜制袋机从实际卷材开始。明确复合结构与热封面、膜宽、绕卷方向、卷径及卷芯尺寸。如有印刷,还要给印刷节距或对位标记。约定如何检查开机、接膜及换卷。没有印刷的样膜可以测试走膜,但不能验证印刷版面与切口的对位。Viking Masek 设备选购指南也按是否在机内制袋区分这两类设备。
按同一口径比较合格包
两条路线采用相同的验收区间和条件。机器循环一次、封完一个袋、得到一个通过验收的成品是不同指标。若连体双袋按一件成品销售,应提前写明计数规则。分别记录尝试生产数量、合格数、废品数及停机情况。一件废品只扣一次,并按主因记录,避免取袋问题到封口时又重复扣减。
| 试机记录 | 预制袋 | 卷膜制袋 |
|---|---|---|
| 进料依据 | 成品袋图、开口及尺寸公差、样袋批次 | 复合膜、印刷节距、绕卷及卷径 |
| 进料和成型异常 | 漏取、双取、开袋不到位 | 跑偏、成型失败、切口或对位异常 |
| 共用验收 | 净装量、约定的封缝和泄漏检查、外观 | 同一套装量、封缝、泄漏及外观标准 |
| 切换损失 | 换袋、换工装用时和废品 | 换卷、接膜和调整成型用时及废品 |
分开报告稳定生产和切换损失,再按相同的计划规格组合比较方案。净装量单独测量,称重灌装指南说明了如何把剂量波动和包装形态分开分析。
要求提供可复验的试机方案
询价时提交包装图纸、拟用供应商的样袋或卷膜、实际物料、目标装量、较难运行的规格和预期换型频率。提前确认试机时长、谁负责检验、废品如何分类、报价含哪些工装和公用工程接口。请供应商注明具体灌装模块,并列出还需在你的物料上验证的条件。这样报价和验收协议才能对应同一套配置。