
Гранулирование удобрений
Сульфат аммония, карбамид, хлорид калия, сульфат калия, хлорид аммония, аммиачная селитра, соли и комплексные удобрения.
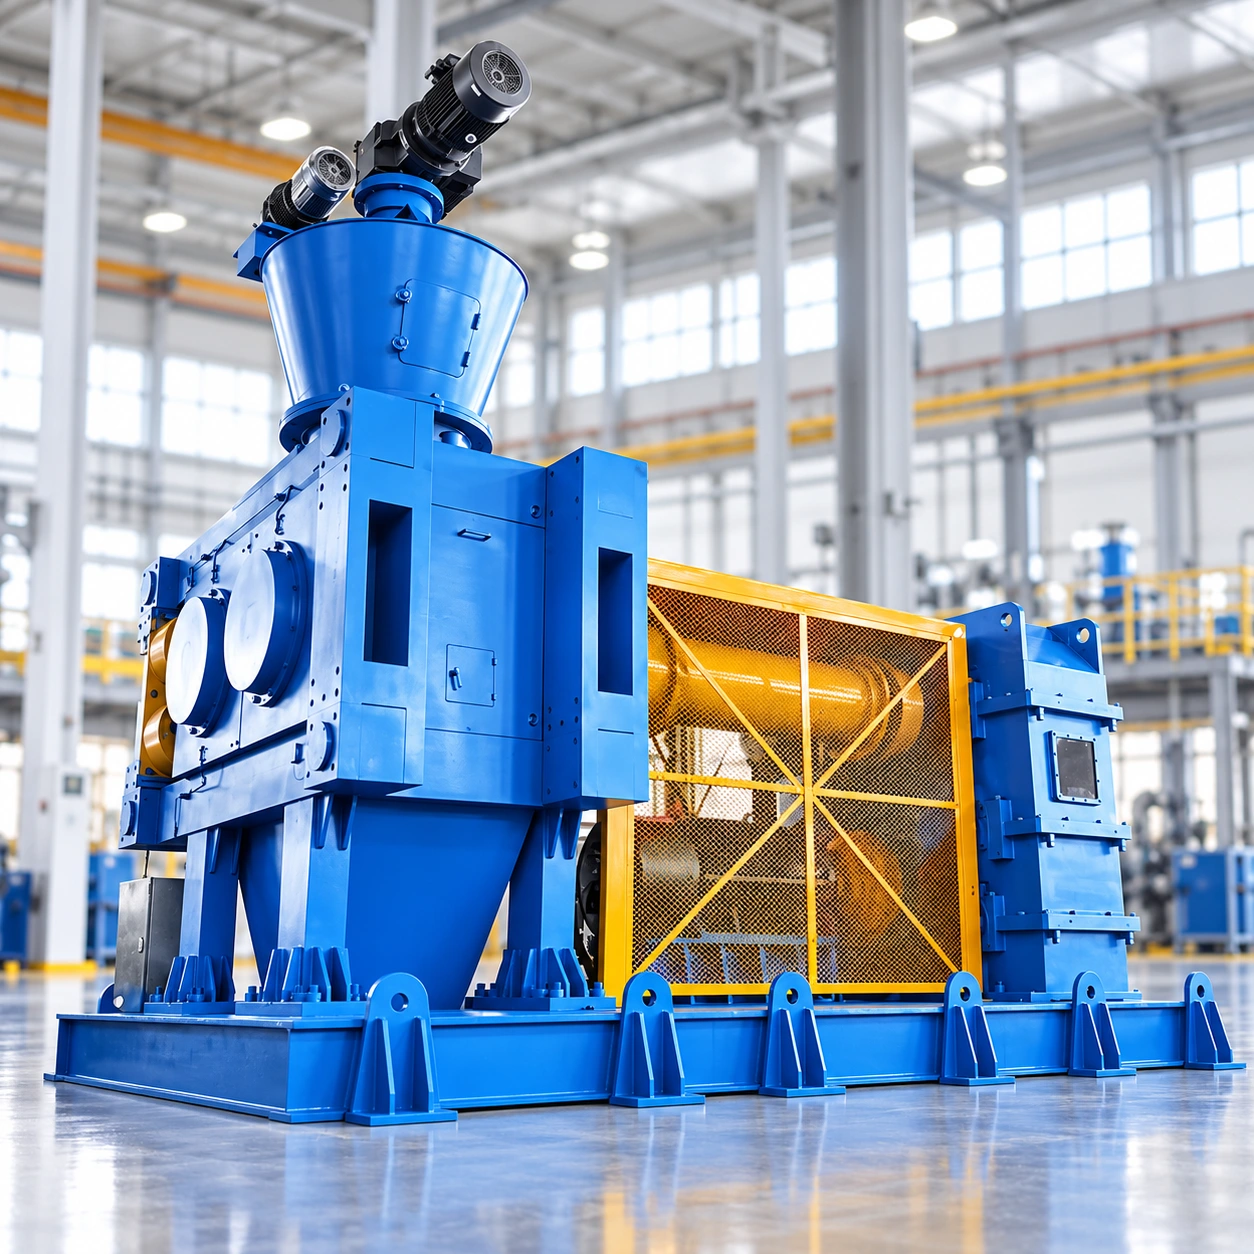
Двухвалковый гранулятор сухого прессования
Универсальная система сухой грануляции при температуре окружающей среды для одностадийного получения гранул неправильной формы, чечевицеобразных гранул и чешуйчатых продуктов из удобрений, фармацевтических и химических порошков. Спроектирована и изготовлена для грануляции удобрений и специальных комплексных удобрений. Ознакомьтесь с принципом работы, эксплуатационными особенностями и доступными вариантами комплектации ниже при подборе оборудования для вашего промышленного проекта.
Основные сведения о продукте
Выберите тему из каталога. Содержимое остаётся в едином рабочем пространстве для более быстрого сравнения.
Технические данные
Приведённые значения относятся к указанной комплектации. Перед выбором уточните свойства материала, энергоносители и дополнительное оборудование.
| Параметр | Мощность двигателя: 15 kW | Мощность двигателя: 30 kW |
|---|---|---|
| Мощность двигателя | 15 kW | 30 kW |
| Часовая производительность — овальные гранулы | 900–1,300 kg/h | 1,600–2,100 kg/h |
| Часовая производительность — нерегулярные гранулы | 300–700 kg/h | 900–1,600 kg/h |
| Редуктор | Специализированный редуктор с закалёнными зубьями | Специализированный редуктор с закалёнными зубьями |
| Валки прессования | Кованая легированная сталь; специальная термообработка; опциональное твёрдое хромирование для защиты от коррозии и износа | Кованая легированная сталь; специальная термообработка; опциональное твёрдое хромирование для защиты от коррозии и износа |
| Выход готового продукта — сплющенные гранулы | 60–90% | 60–90% |
| Выход готового продукта — гранулы неправильной формы | 30–60% | 30–60% |
| Доступные диаметры гранул | 3.5 / 4.2 / 4.8 / 5.5 / 6.0 / 6.5 / 8 / 10 mm | 3.5 / 4.2 / 4.8 / 5.5 / 6.0 / 6.5 / 8 / 10 mm |
| Формы выпуска продукции | Овальная / неправильной формы / полосовая / чешуйчатая | Овальная / неправильной формы / полосовая / чешуйчатая |
| Влажность исходного материала — неорганические материалы | 2–5% | 2–5% |
| Влажность сырья — органические материалы | Прибл. 6–12% | Прибл. 6–12% |
| Рабочая температура | Окружающая среда | Окружающая среда |
| Типовые технологические материалы | Гидрокарбонат аммония, хлорид аммония, сульфат аммония, карбамид, фосфат аммония, суперфосфат, кальций-магниевый фосфат, хлорид калия, сульфат калия, калий-магниевое удобрение, гуминовая кислота и органические материалы | Гидрокарбонат аммония, хлорид аммония, сульфат аммония, карбамид, фосфат аммония, суперфосфат, кальций-магниевый фосфат, хлорид калия, сульфат калия, калий-магниевое удобрение, гуминовая кислота и органические материалы |
Указанные производительность и выход являются справочными значениями. Фактические показатели зависят от состава питания, влажности, сыпучести, требуемой формы гранул и условий эксплуатации; окончательный выбор подлежит подтверждению по результатам испытаний материала и инженерного согласования.
Области применения
Области применения включают гранулирование удобрений и специальных комплексных удобрений. Перед выбором конфигурации оборудования необходимо подтвердить свойства материала и технологические условия.
Сульфат аммония, карбамид, хлорид калия, сульфат калия, хлорид аммония, аммиачная селитра, соли и комплексные удобрения.
Производство сложных удобрений целевого состава с различной концентрацией питательных веществ.
Совместимые фармацевтические порошковые составы после компактирования и оценки безопасности материала.
Подходит для неорганических, органических и многокомпонентных химических порошков, требующих сухого формования без жидкого связующего.
Принцип работы
Технологический маршрут выбирается исходя из свойств материала и требований к продукту.
Сырьевые материалы тщательно смешиваются для получения однородного состава шихты.
Подготовленный порошок непрерывно и равномерно распределяется в регулируемый зазор между валками.
Один валок неподвижен, другой регулируемый; при вращении обоих валков в сторону зазора порошок постепенно захватывается, сжимается и формуется при температуре окружающей среды.
Спрессованные листы или брикеты поступают в дробильный узел и измельчаются до требуемой гранулометрической формы.
Ситовая поверхность отделяет кондиционные гранулы от мелочи и другого некондиционного материала.
Мелкая фракция и некондиционные гранулы возвращаются в процесс на повторное гранулирование, а кондиционный продукт направляется на дальнейшие стадии.
Ключевые показатели
Конечные показатели работы остаются зависимыми от свойств исходного сырья и подтверждения в рамках проектирования.
Встречно вращающиеся валки уплотняют материал непосредственно при температуре окружающей среды для одностадийного формования без стадии влажного гранулирования.
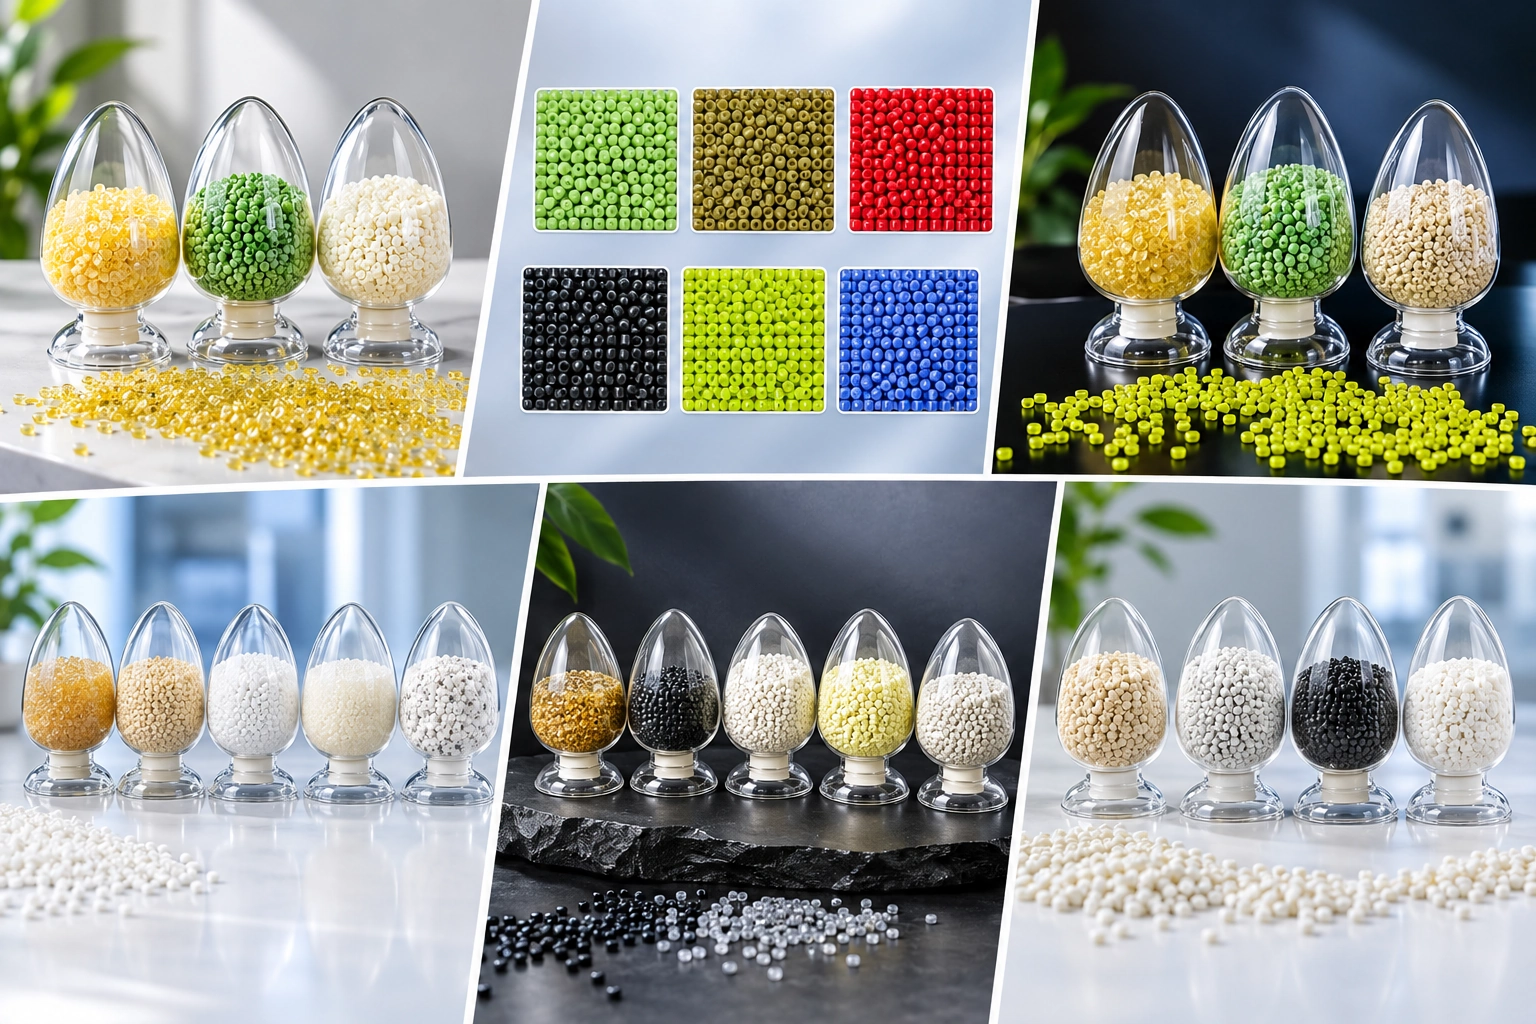
Оборудование обеспечивает получение гранул неправильной формы размером 2–6 mm, сплюснутых гранул Φ2–Φ10 mm и ряда чешуйчатых продуктов.
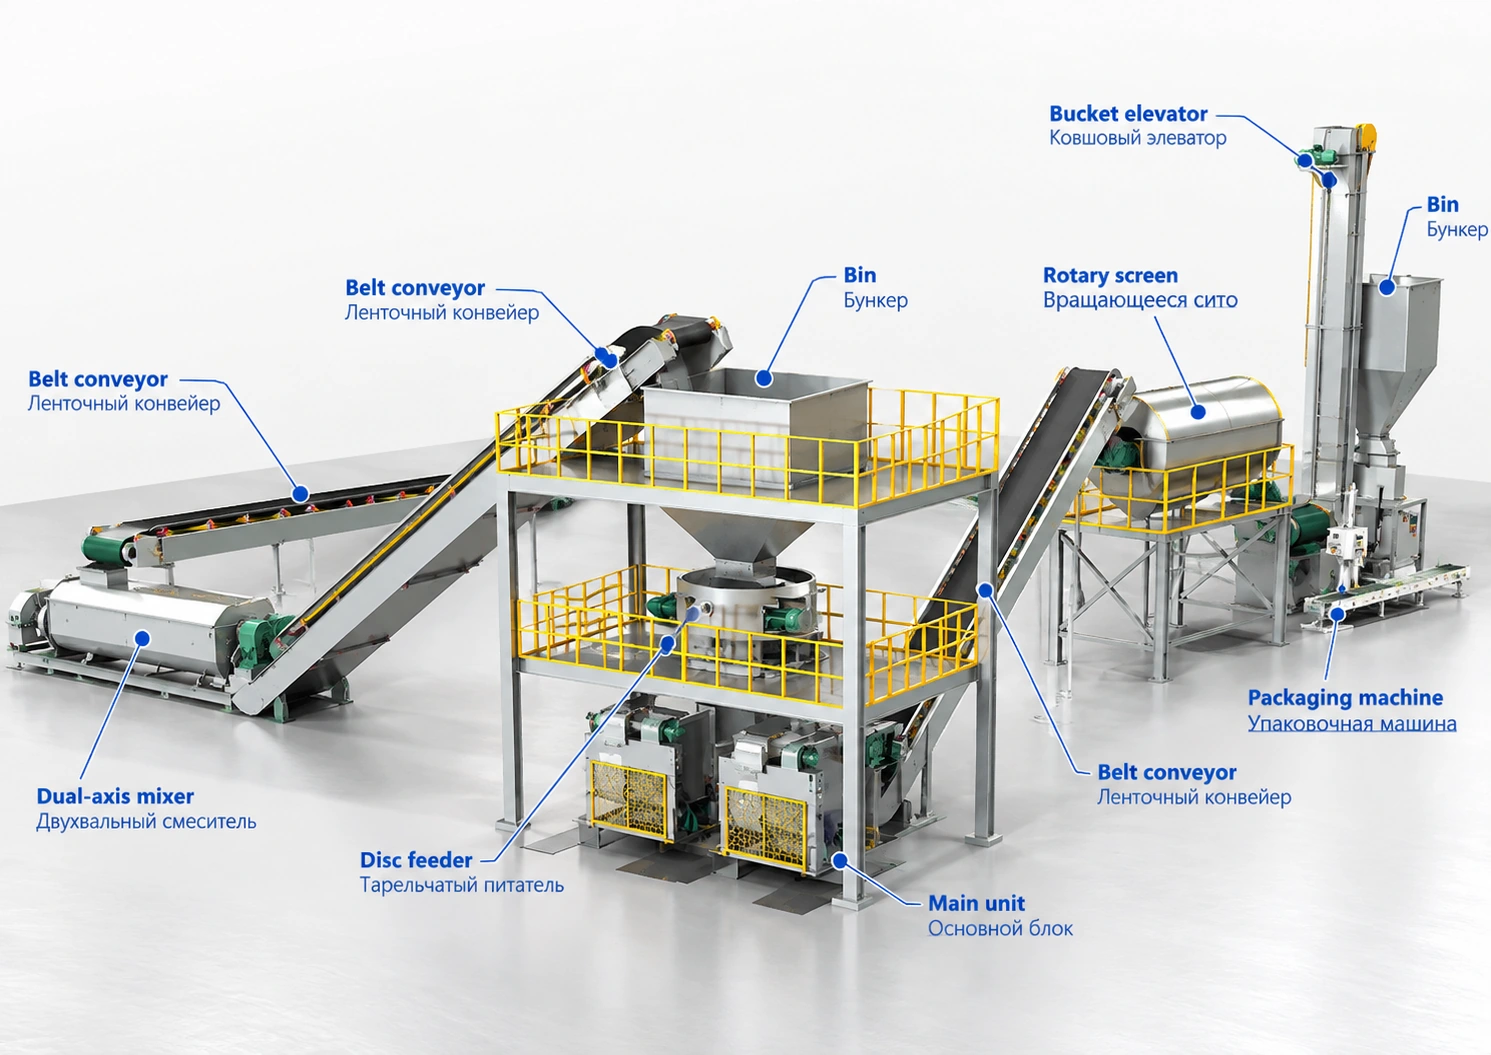
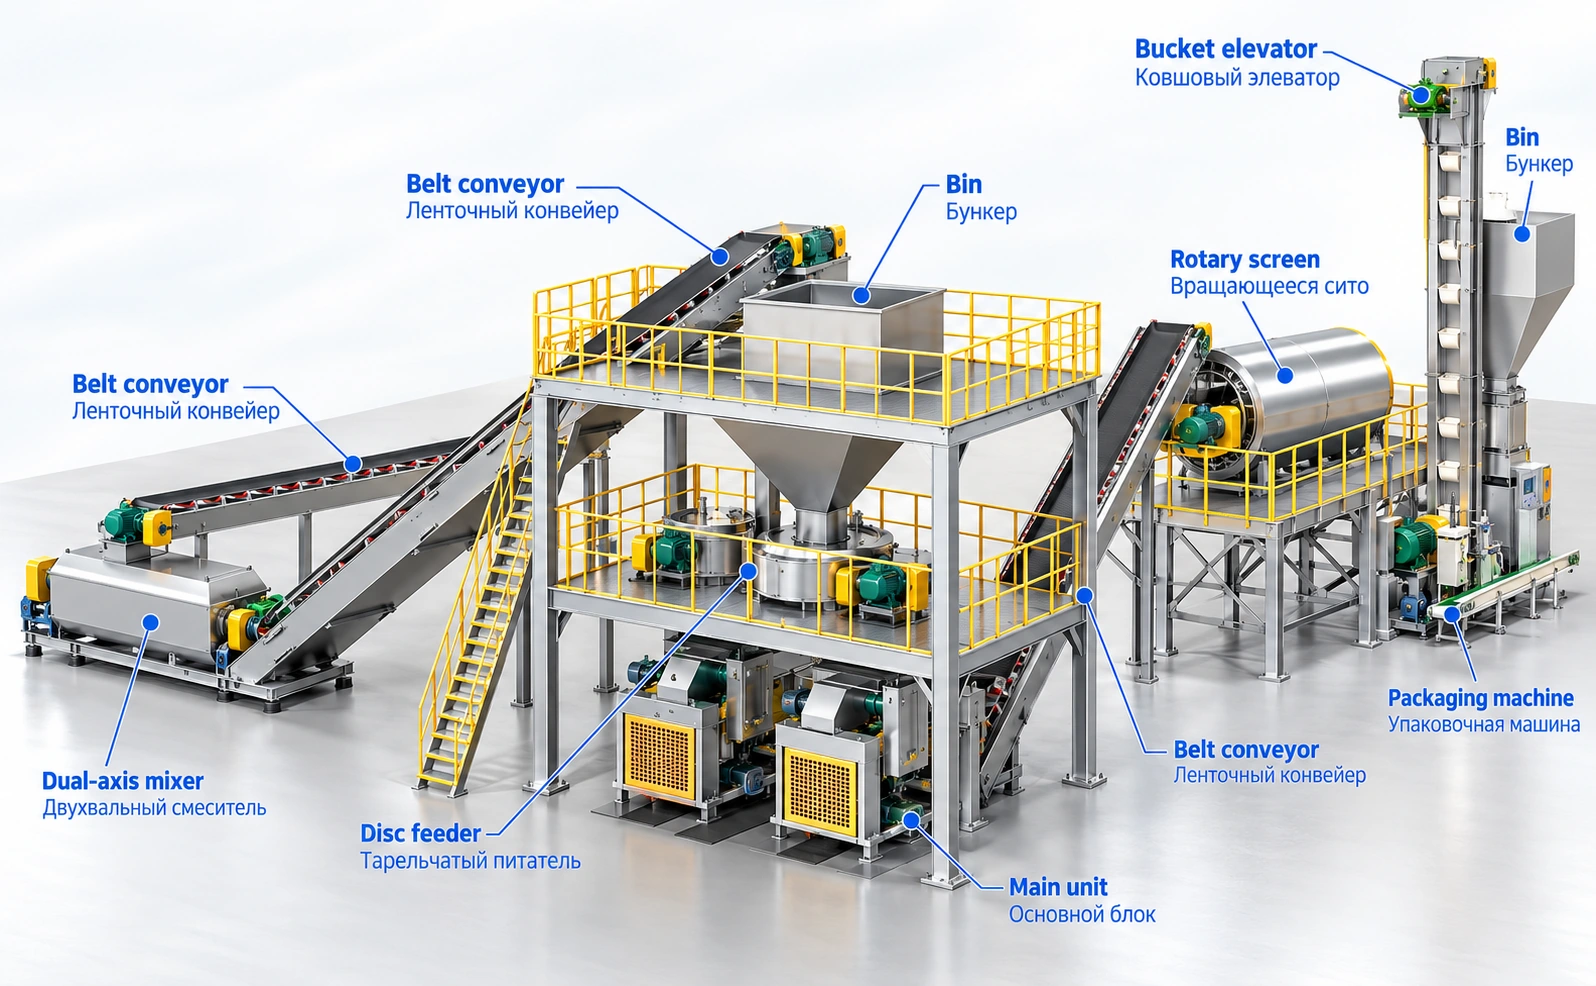
Практичная компактная компоновка упрощает интеграцию с оборудованием непрерывного смешивания, транспортирования, просеивания, полировки и упаковки.
Заявленный процесс формирует продукт при нормальной температуре окружающей среды.
Гранулятор может служить ядром механизированной непрерывной линии от подготовки сырья до упаковки готовой продукции.
Сухой процесс прямого формования предназначен для снижения энергопотребления в применениях гранулирования удобрений и порошков.
Один валок закреплён, а второй регулируется для настройки условий компактирования и формования.
Отсеянная мелочь и гранулы, не соответствующие спецификации, могут быть возвращены на повторное гранулирование.
Компоновка системы
Основное оборудование и вспомогательные системы подбираются исходя из технологической нагрузки.
Включает двигатель, ременную передачу, специальный редуктор с закалёнными зубьями, муфту, передаточные колёса, корпуса подшипников, подшипники и валки.
Встречно вращающиеся валки из легированной стали выполняют уплотнение; зазор между валками регулируется в соответствии с требованиями к материалу и продукту.
Измельчает спрессованные листы или брикеты до требуемого размера гранул.
Типовая компактная схема включает смешивание, гранулирование, просеивание, полировку и упаковку.
Дисковый смеситель гомогенизирует сырьё перед транспортированием и равномерным распределением в гранулятор.
Кондиционные гранулы направляются на дальнейшую обработку, а отбракованный материал возвращается на смешивание и гранулирование.
Полировка повышает гладкость поверхности, наполненность и внешний вид готового изделия.
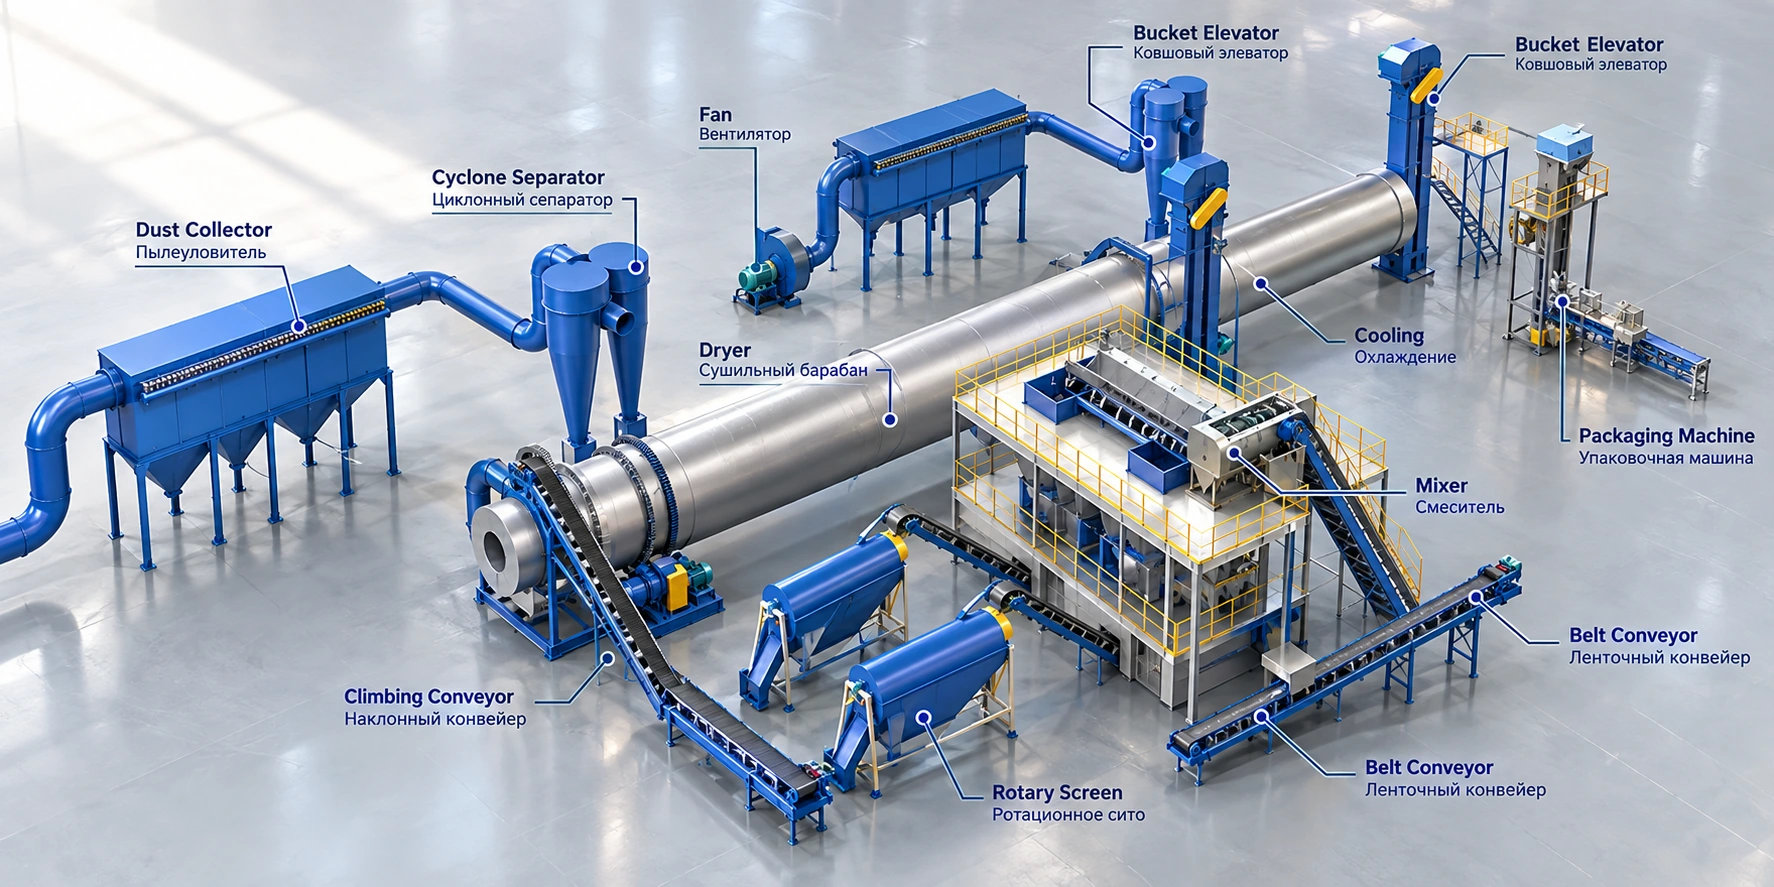
Крупный завод может включать обработку сырья, смешивание, транспортировку, гранулирование, просеивание, сушку, охлаждение, окатывание или нанесение покрытия, взвешивание, упаковку и автоматическое управление.
Дополнительная последующая обработка обеспечивает заданную твёрдость и прочность; в источнике приведено типовое справочное значение прочности гранул 28 N.
Узел нанесения покрытия может наносить заданный материал на подготовленные гранулы перед взвешиванием и упаковкой.
Циклон обеспечивает предварительное отделение с указанным справочным показателем пылеудаления примерно 70%, после чего следует рукавная фильтрация; заявленная общая эффективность составляет до 99.5%.
Шкаф управления, преобразователи частоты и соответствующие электрические компоненты обеспечивают централизованный контроль, управление и организацию производства.
Поддержка подбора
Предоставьте следующие данные по сырью, продукту и проекту, чтобы можно было подтвердить конфигурацию валков, производительность и вспомогательное оборудование.
Рекомендуемое оборудование